注塑模具浇口设计不合理,产生应力痕的破解之道
2026-09-01
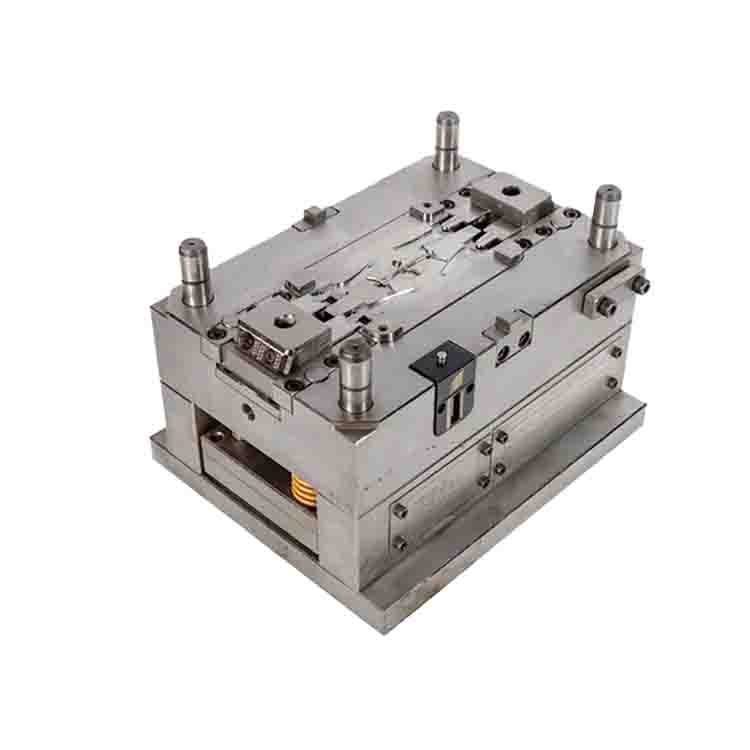
在注塑制品生产领域,应力痕如同顽固的“瑕疵印记”,不仅破坏产品外观的光洁度,更可能削弱产品力学性能,而其根源,往往直指注塑模具浇口设计的不合理。浇口作为熔融塑料注入型腔的关键通道,其设计细节直接决定着制品质量,一旦把控失当,应力痕问题便会接踵而至。
浇口位置选择不当,是应力痕产生的常见诱因。若浇口远离制品壁厚不均区域或受力部位,熔融塑料注入时会因流动路径过长、阻力不均,导致流速差过大。塑料在快速填充过程中,分子链受到剧烈拉伸与挤压,冷却收缩时无法均匀释放内应力,便会在制品表面形成明显的应力痕,这类痕迹多沿流动方向分布,严重影响产品美观。
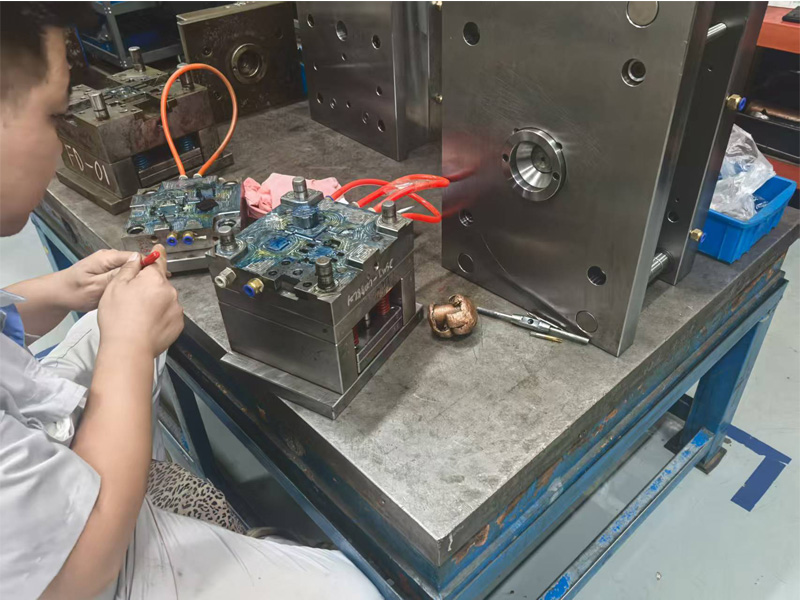
浇口尺寸设计偏差,同样会加剧应力痕问题。当浇口尺寸过小时,塑料填充速度被迫提升,高剪切力会使塑料分子链过度取向,冷却后取向应力难以消除,应力痕随之凸显;而浇口尺寸过大,虽能降低剪切力,却会导致塑料填充不均,局部冷却速度差异显著,收缩应力集中释放,同样会在制品表面留下应力痕迹,且痕迹形态不规则,难以修复。
此外,浇口结构形式不合理,也会为应力痕埋下隐患。例如采用直浇口时,若未设置缓冲结构,熔融塑料会以高压冲击型腔,导致局部应力集中,冷却后形成顽固应力痕;而侧浇口若厚度与制品壁厚不匹配,塑料填充时的压力波动会引发应力分布失衡,进一步加重应力痕问题。
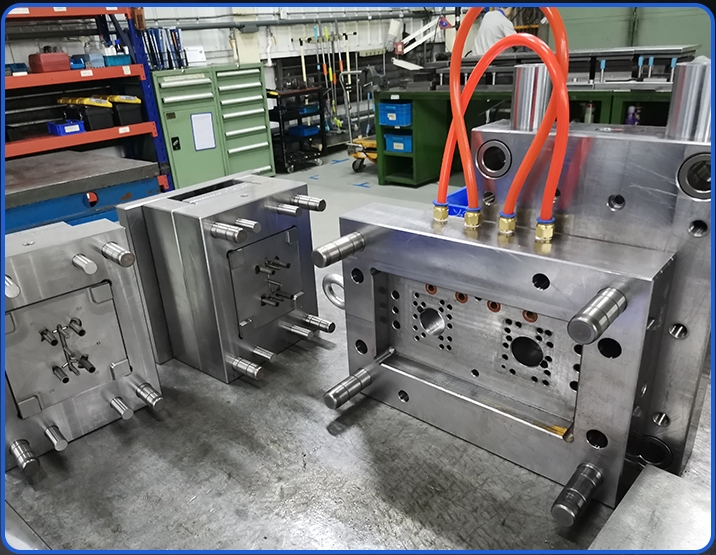
要彻底解决因浇口设计不合理导致的应力痕,需精准把控浇口位置,优先选择壁厚均匀、受力稳定的区域,减少流动阻力;科学设定浇口尺寸,结合制品结构、塑料特性与注塑工艺,平衡填充速度与剪切力;优化浇口结构,增设缓冲设计,让熔融塑料平稳填充,实现应力均匀释放。唯有精准优化浇口设计,才能从根源上消除应力痕,保障注塑制品的品质与竞争力。
上一篇:
Contact Us
手机
Website