注塑模具刚性差,生产涨模飞边止不住怎么办
2026-09-09
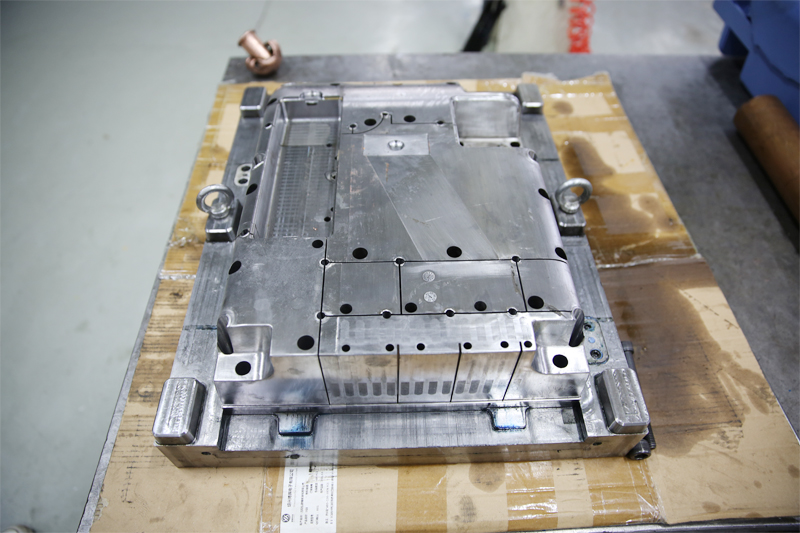
在注塑生产中,模具刚性差堪称企业的“心腹大患”,直接引发涨模、飞边止不住的难题,轻则增加后处理成本,重则延误订单交付,让企业陷入被动。
模具刚性差,本质是模具钢材选型不当、结构设计缺陷或长期生产损耗的综合结果。当注塑压力超出模具承受极限,模具便会产生弹性变形,导致型腔闭合不严,熔融塑料趁机溢出,形成顽固的飞边,常规调整参数、清理飞边等方法,往往治标不治本。
想要彻底解决这一困境,需从根源入手。选对模具钢材是第一步,优先选用高刚性、耐磨损的优质模具钢,如H13、S136等,这类钢材抗变形能力强,能大幅提升模具的刚性储备,为稳定生产筑牢基础。
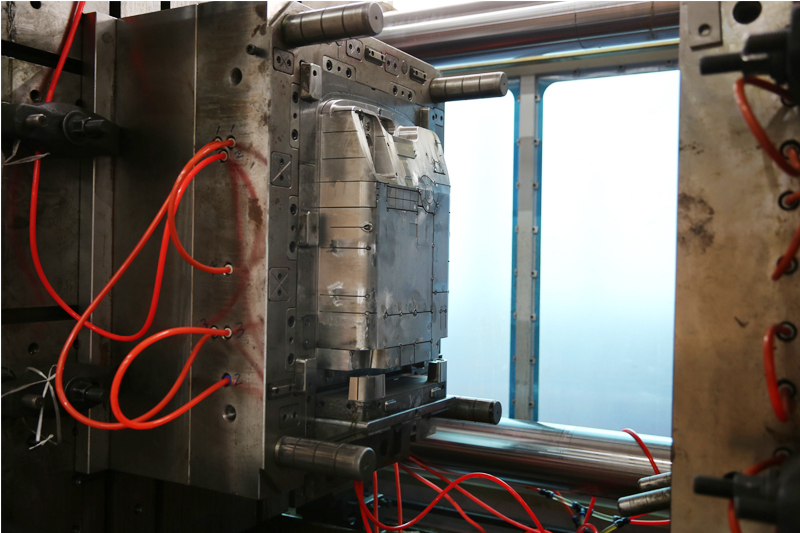
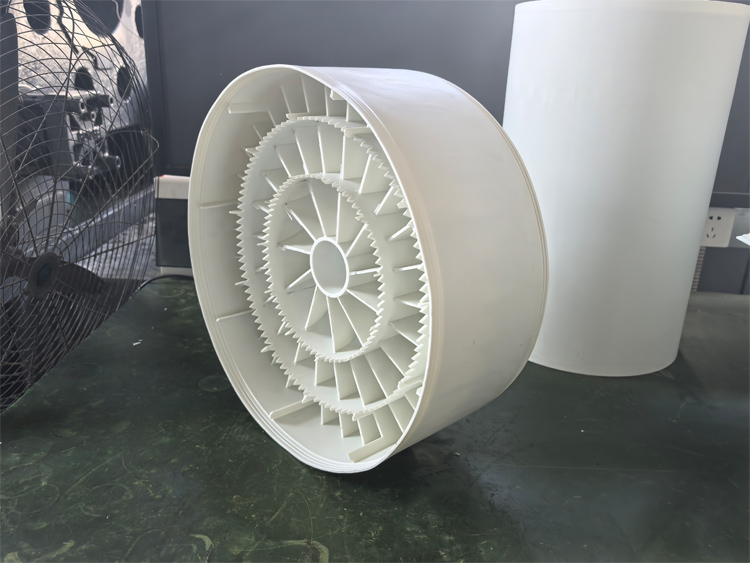
优化模具结构同样关键。可针对性加强型腔壁厚、增设支撑肋,在受力集中的关键部位增加刚性支撑,分散注塑压力,减少模具弹性变形空间。同时,对模具的导向部件进行升级,采用高精度的导柱导套,确保模具开合动作精准,避免因错位导致的涨模风险。
日常生产中的维护也不容忽视。定期对模具进行全面检测,及时修复磨损的部件,对出现轻微变形的部位进行校正,避免小问题演变成大隐患。生产过程中,严格控制注塑压力、温度等参数,避免超出模具刚性承受范围,从操作层面降低涨模概率。
此外,引入智能化监测手段,实时监控模具的受力状态和变形情况,一旦出现异常,立即停机调整,将问题扼杀在萌芽阶段。
注塑模具刚性差引发的涨模飞边问题,并非无解难题。只要从钢材选型、结构优化、日常维护和智能监测多维度发力,精准施策,就能有效提升模具刚性,彻底终结涨模飞边止不住的困局,让注塑生产回归高效、稳定的正轨,为企业降本增效保驾护航。
上一篇:
Contact Us
手机
Website