注塑加工:射速过快剪切过热,材料烧焦碳化问题解析与优化
2026-09-16
在注塑加工领域,产品的成型质量往往取决于工艺参数的精准控制。其中,射速作为影响熔体流动与成型效率的核心参数,若控制不当易引发材料烧焦碳化等致命缺陷,直接影响产品外观与性能。注塑加工中常见的烧焦问题,多数源于射速过快导致的剪切过热,这一物理现象的连锁反应需引起行业从业者的高度重视。
射速,即熔体在螺杆推动下注入模具型腔的速度,其设定需匹配材料特性与产品结构。在注塑加工过程中,当射速超出合理阈值时,熔体在高速流动中会受到强烈的剪切应力作用。根据流体力学原理,高剪切速率会使分子间摩擦力急剧增大,进而转化为热能,引发所谓的“剪切过热”。这种热量积聚会导致材料局部温度骤升,突破材料热降解临界点,最终引发材料烧焦碳化。尤其是对于热稳定性较差的工程塑料,如PC、PA等,更易因剪切过热出现碳化颗粒,在制品表面形成焦斑或内部产生脆化层,严重影响产品合格率。
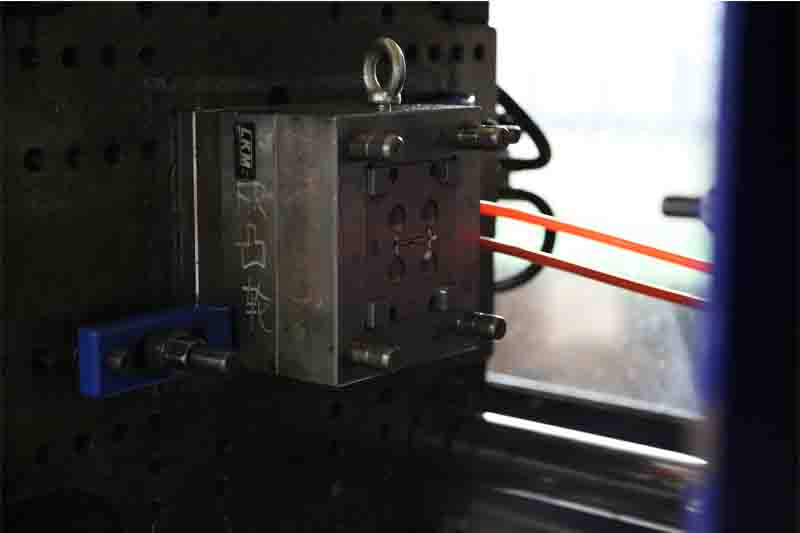
注塑加工中解决射速相关烧焦问题,需从工艺优化与设备调试双管齐下。首先应通过降低射速、调整多级注塑曲线(如将一段射速改为二段或三段射速),减轻熔体流动时的剪切效应,避免局部热量集中。可引入专业CAE软件进行流动模拟,精确计算不同射速下的熔体温度场分布,找到设备运行的最佳参数。如可将射速从120cm/s降至80cm/s,观察材料烧焦是否缓解,以找到最佳匹配值。其次,需检查模具排气系统,若排气不畅会加剧熔体困气,进一步放大剪切过热的影响,及时疏通排气槽、改善模具冷却系统,能有效降低熔体在型腔内的滞留时间,减少热降解风险。此外,定期清理螺杆与射嘴内的残留碳化物,防止旧料碳化物混入新料,也是预防材料烧焦碳化的关键环节。
在注塑加工实践中,工艺参数的动态调整需结合材料特性与产品要求,通过小批量试模逐步优化。建立完整的温度监控系统,实时追踪熔体在流动过程中的温度变化,可为参数调整提供数据支撑。只有深入理解射速、剪切与温度的相互作用机制,才能在保证生产效率的同时,有效规避材料烧焦碳化问题,提升注塑加工产品的市场竞争力。
注塑加工的品质提升始终依赖于对工艺细节的严苛把控,而精准识别射速过快引发的剪切过热并采取针对性措施,是实现高质量成型的重要保障。通过科学优化工艺参数,不仅能降低废品率,更能彰显注塑加工企业的技术实力与质量管理水平。
Contact Us
手机
Website