大型注塑模具吊装加工要点:守住精度,防止变形磕碰损伤
2026-09-28
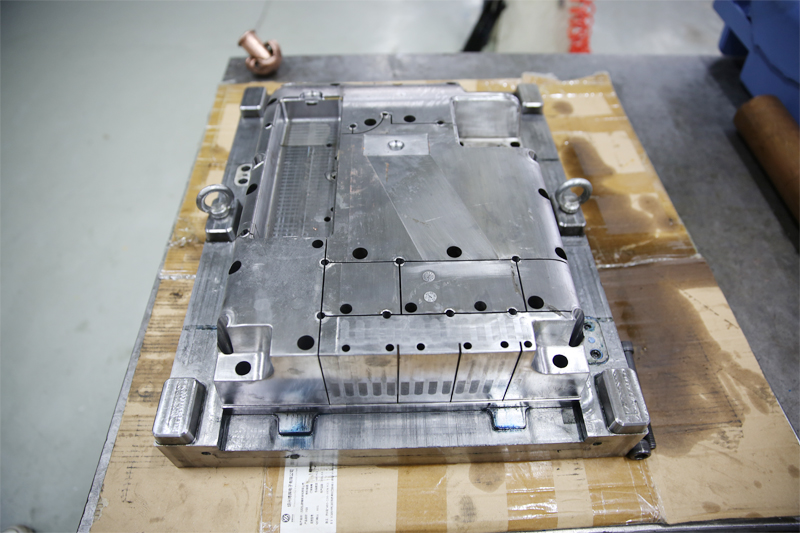
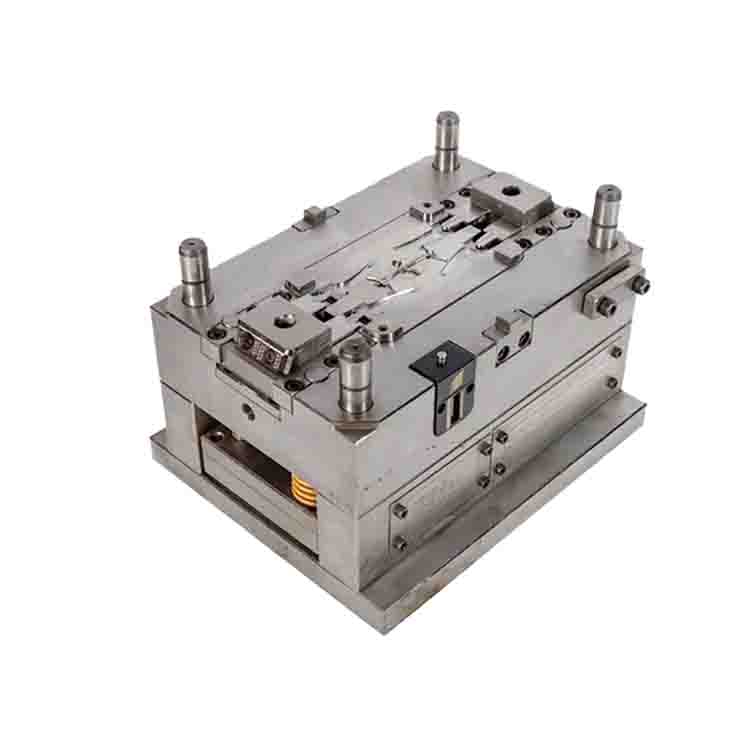
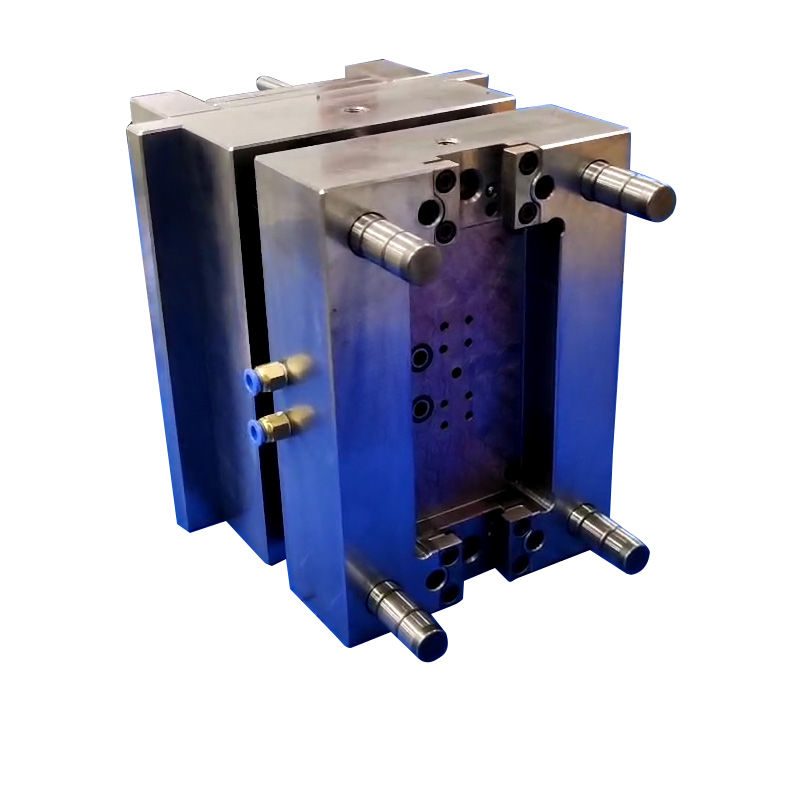
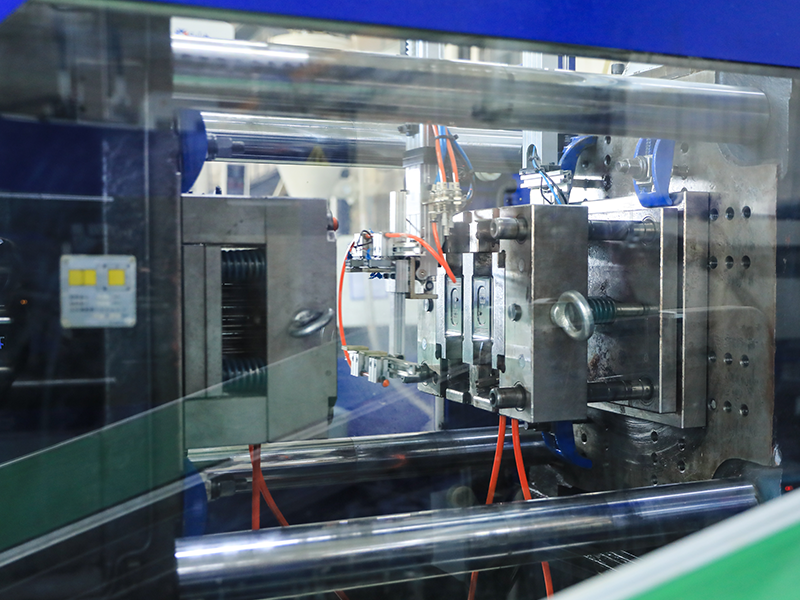
大型注塑模具是生产大型注塑件的“工业母机”,其加工精度直接决定产品质量。然而,模具自重动辄数吨甚至数十吨,吊装环节稍有疏漏,就极易引发模具变形、表面磕碰损伤,轻则返工延误工期,重则导致整副模具报废。掌握正确的大型注塑模具吊装及加工要点,是保障模具品质、降低生产风险的核心。
如何有效防止变形磕碰损伤?需从吊装前、中、后全流程精准发力。
吊装前:清单化核查,从源头规避风险
在吊装加工前,必须确认模具整体结构稳定。卸除所有活动部件,防止吊装中零件坠落;精确核定模具重心与吊装点位置。需选用额定载重为模具重量1.5-2倍的高强度专用吊具,并确认吊具无裂纹、磨损等缺陷,从源头守住安全底线,防止变形磕碰损伤。
吊装中:严控受力平衡,筑牢核心防线
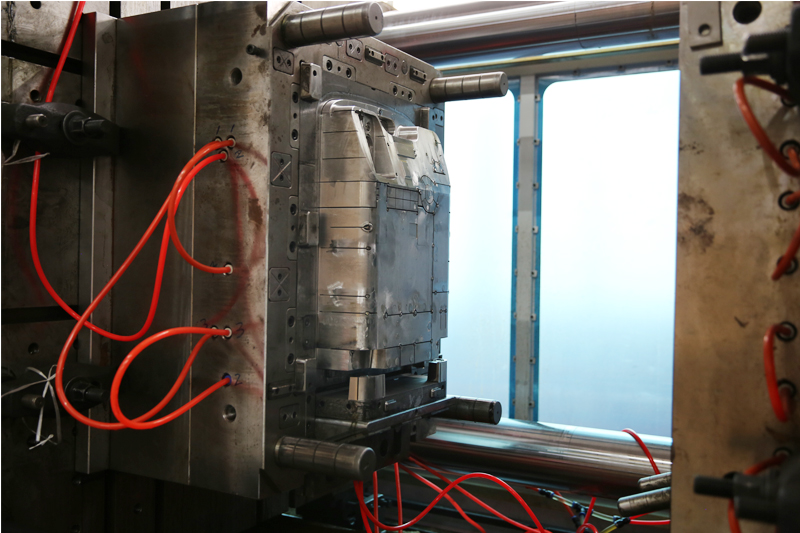
大型注塑模具吊装的核心要点,在于确保受力均匀,避免局部过载导致变形。吊装时务必保持水平状态,使用多吊点平衡吊具,严禁单点硬拉。与此同时,需进行慢吊缓移,避免晃动撞击加工设备或地面设施引发微变形与表面刮伤,通过规范操作筑牢防线,切实防止变形磕碰损伤。吊装后:精细检查,兜底模具品质
吊装加工完成后,必须立即开展全方位检查。重点测量模具工作面、型腔及定位部件,确认无变形与异常;仔细排查表面,彻底排除磕碰隐患。无论吊装前准备多充分,吊装后的验收都是防止变形磕碰损伤的最后一道屏障。
大型注塑模具的精度不容丝毫偏差,吊装加工的每一环都需严谨。遵循科学的吊装加工要点,严格落实防变形、防磕碰举措,才能确保模具加工精度,为高品质注塑生产提供坚实保障。
下一篇:
Contact Us
手机
Website