塑件装配间隙如何控制刚刚好
2026-09-30
在塑料制品的生产与组装工艺中,塑件装配间隙的控制是决定成品质量、结构强度与使用寿命的关键环节。不少从业者常面临“间隙过大易松动、间隙过小难装配”的困境,究竟塑件装配间隙如何控制刚刚好?掌握以下核心方法,就能精准拿捏装配精度。
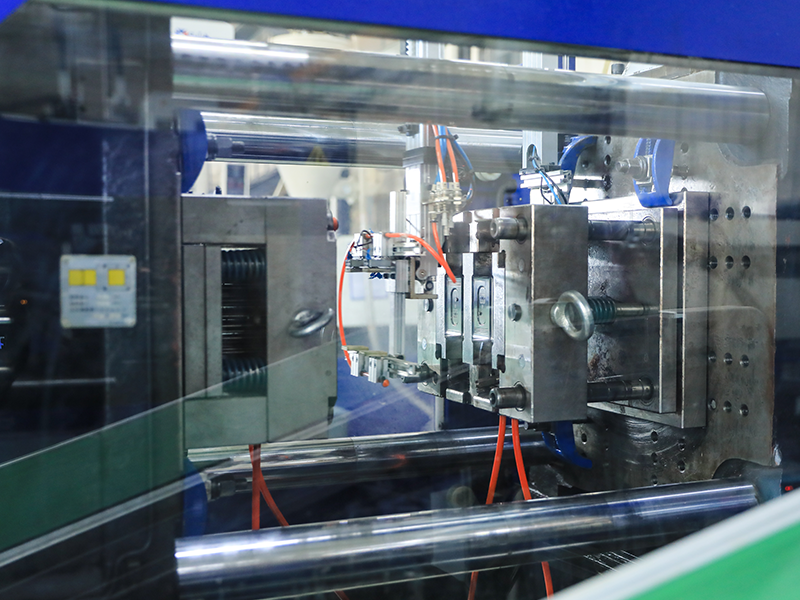
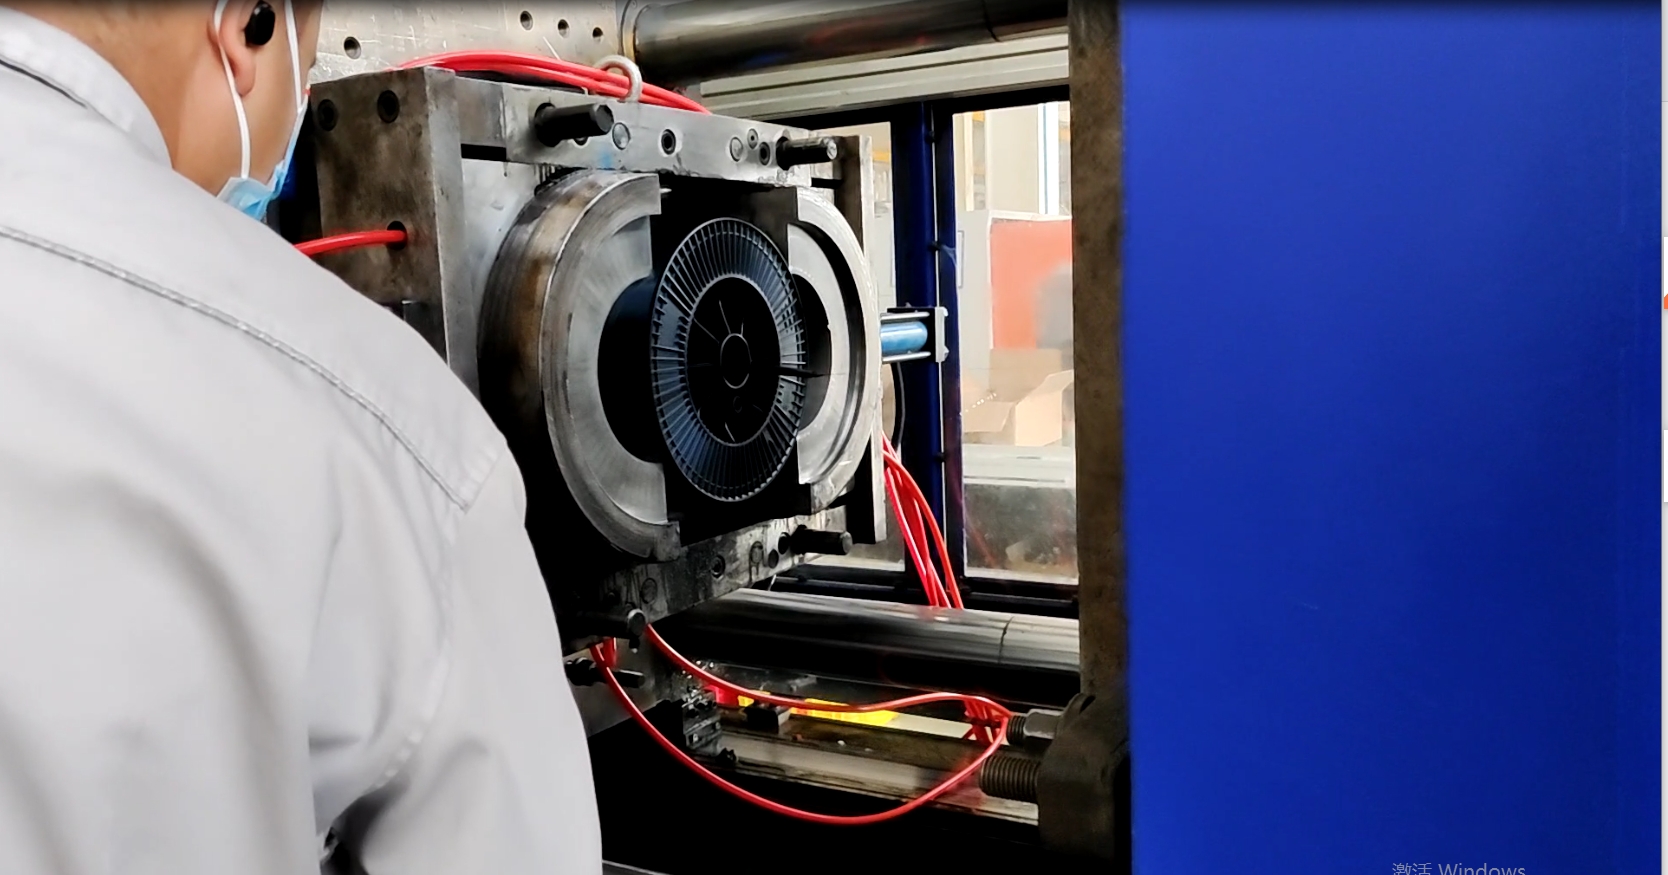
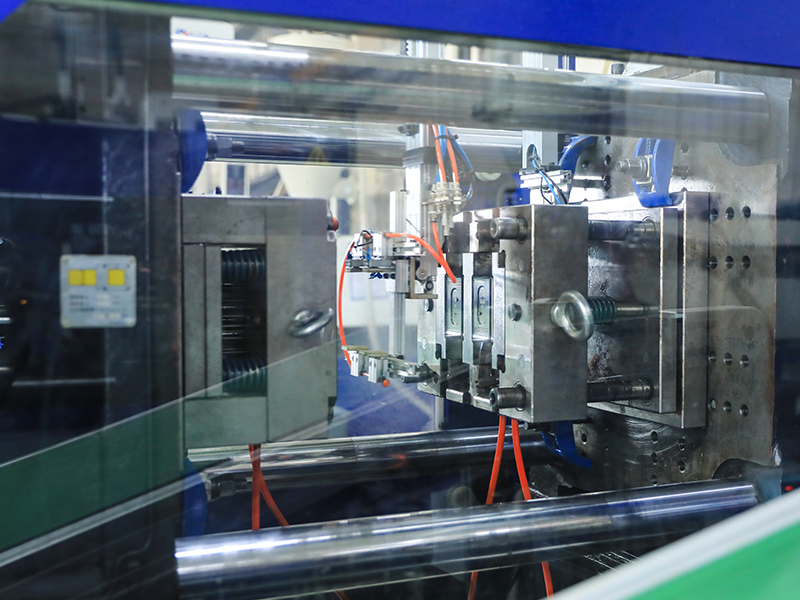
图:精密注塑车间
一、从模具设计与加工源头把控装配精度
塑件装配间隙的控制,首先要从源头——模具设计与加工环节着手。模具型腔与型芯的尺寸公差,直接决定了塑件的基础精度。在设计阶段,需结合塑件的材质收缩率进行精准计算,针对不同塑料(如ABS、PC、PP等)的收缩特性,预留合理的收缩补偿量;加工时,采用高精度数控设备,将模具型腔的尺寸精度控制在±0.02mm以内,从源头保障塑件的尺寸一致性,为后续装配间隙控制打下基础,这也是实现塑件装配间隙精准控制的核心前提。
二、生产过程中精细化调整控制间隙效果
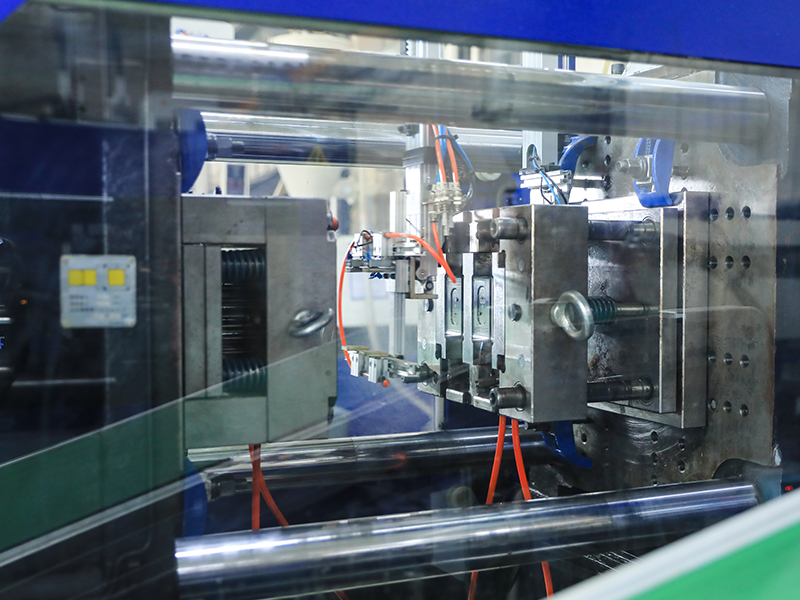
生产环节的工艺参数调控,直接影响塑件的实际尺寸,进而影响装配间隙。注塑过程中,熔体温度、注射压力、保压时间与压力等参数的细微变化,都会导致塑件尺寸出现偏差。操作中需根据塑件的结构特点,稳定注塑参数:对于结构复杂的塑件,可适当提高保压压力和时间,减少收缩变形;对于薄壁塑件,需精准控制熔体温度,避免因流动性差异导致尺寸不均。通过稳定的工艺控制,确保每个塑件的尺寸精度,让塑件装配间隙的控制更稳定,避免因生产波动导致间隙忽大忽小。
三、装配环节精准检验间隙合格精度
在装配阶段,完善的检验流程是控制塑件装配间隙的最后一道防线。一方面可采用标准化治具进行快速检测,利用通止规等工具,直观判断装配间隙是否在合理范围;另一方面,借助精密测量仪器(如二次元测量仪、塞尺等),对关键部位的装配间隙进行定量检测,将间隙值精准锁定在设计要求范围内。同时,建立装配间隙的反馈机制,若检测到间隙异常,及时追溯到生产或模具环节进行调整,确保每一批产品的塑件装配间隙如何控制刚刚好都有明确标准与落地执行,保障装配后的结构稳定性与使用可靠性。
综上,塑件装配间隙的控制是一项系统性工作,从模具源头、生产调整到装配检验层层把关,严格遵循这些方法,才能让塑件装配间隙真正达到“刚刚好”的理想状态,提升塑料制品的整体品质。
Contact Us
手机
Website