注塑模具装配顺序规范:先装顶出再合模可有效避免零件压坏
2026-10-12
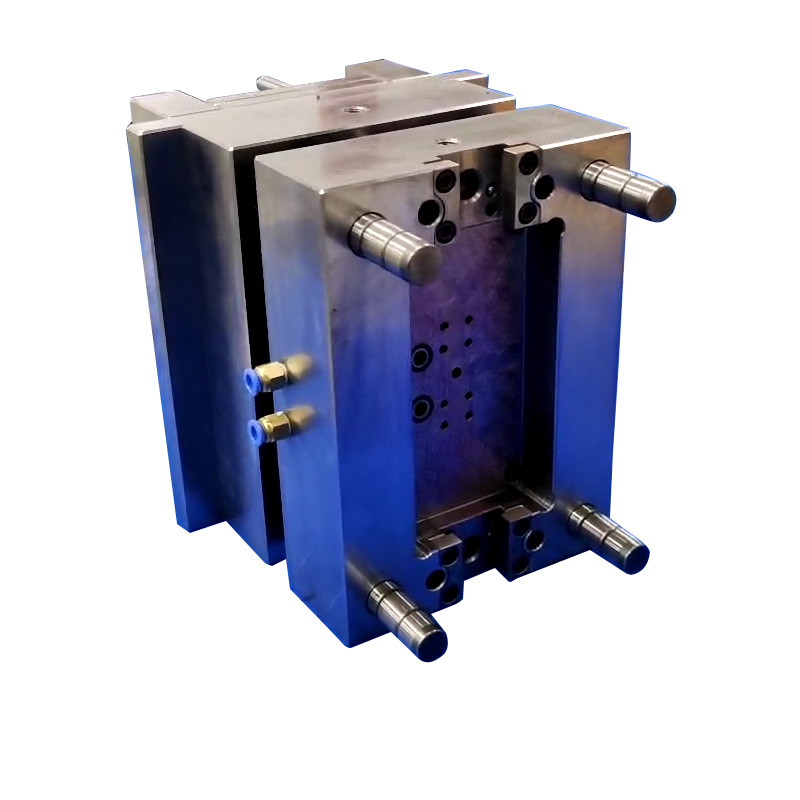
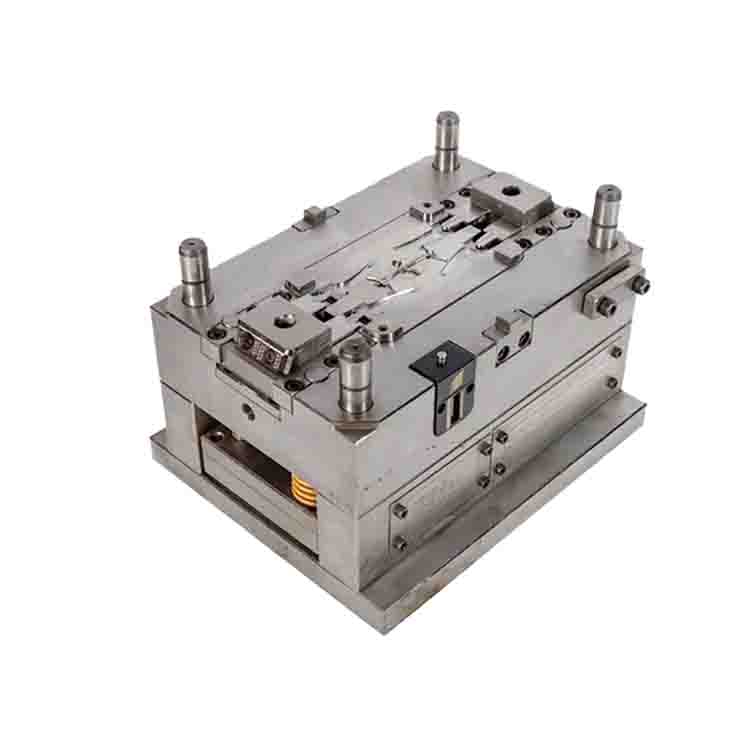
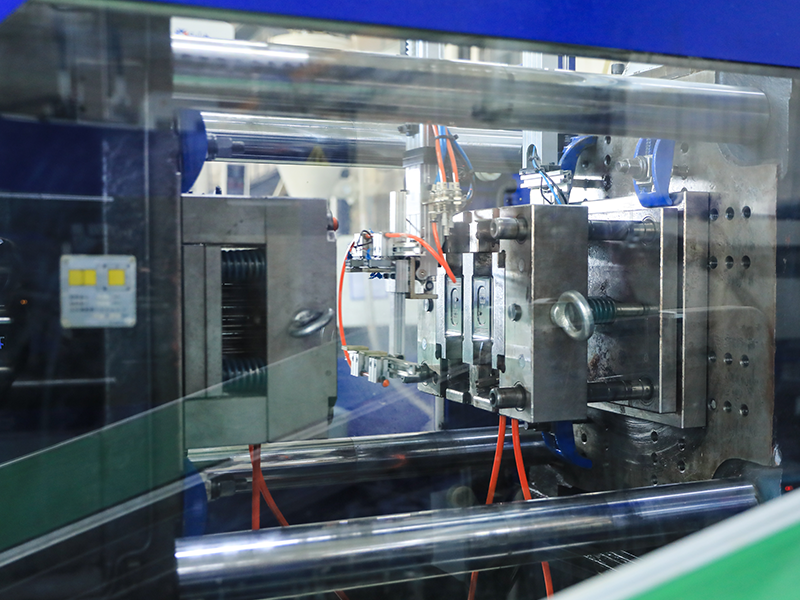
在注塑生产流程中,注塑模具装配顺序规范是保障生产顺畅和零件质量的核心要素之一。不少操作人员容易忽视装配细节,因装配流程颠倒而导致模具零件压坏、精度偏差等问题频发,不仅拖慢生产进度,还推高了生产成本,因此严格执行规范的装配流程尤为关键,其中“先装顶出再合模”是行业内公认的核心操作准则。
从设计原理来看,注塑模具的顶出系统直接关系到注塑件能否顺利脱模,顶出结构、顶针等组件的安装精度,会直接影响最终零件的成型效果。规范的注塑模具装配顺序规范要求,必须先完成顶出系统的全流程安装与调试,确认顶出压力、行程均处于标准区间,顶针动作顺畅无卡顿,再进行合模操作。不少团队存在先合模再调试顶出的习惯,很容易在合模后因空间受限无法精准调整顶出位置,或者在合模施压时,未安装到位的顶出零件被直接挤压损坏,这正是不遵守规范引发问题的主要原因。
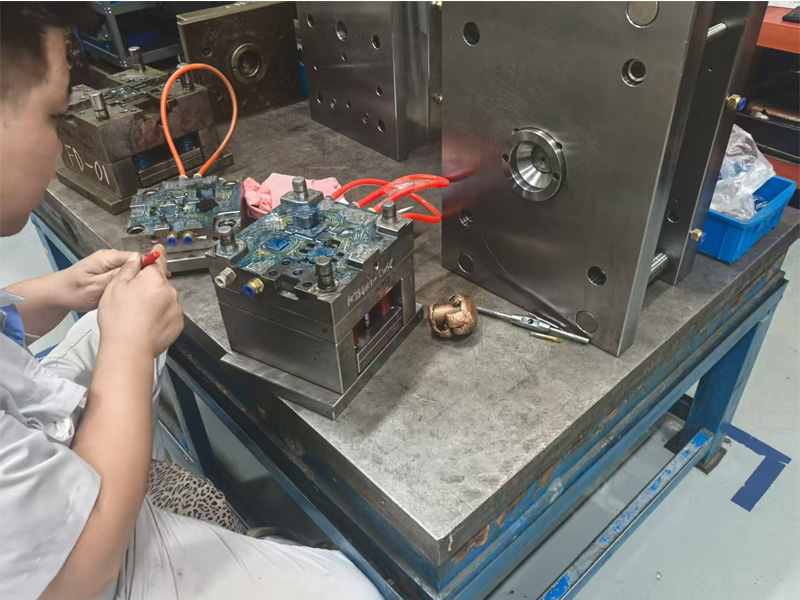
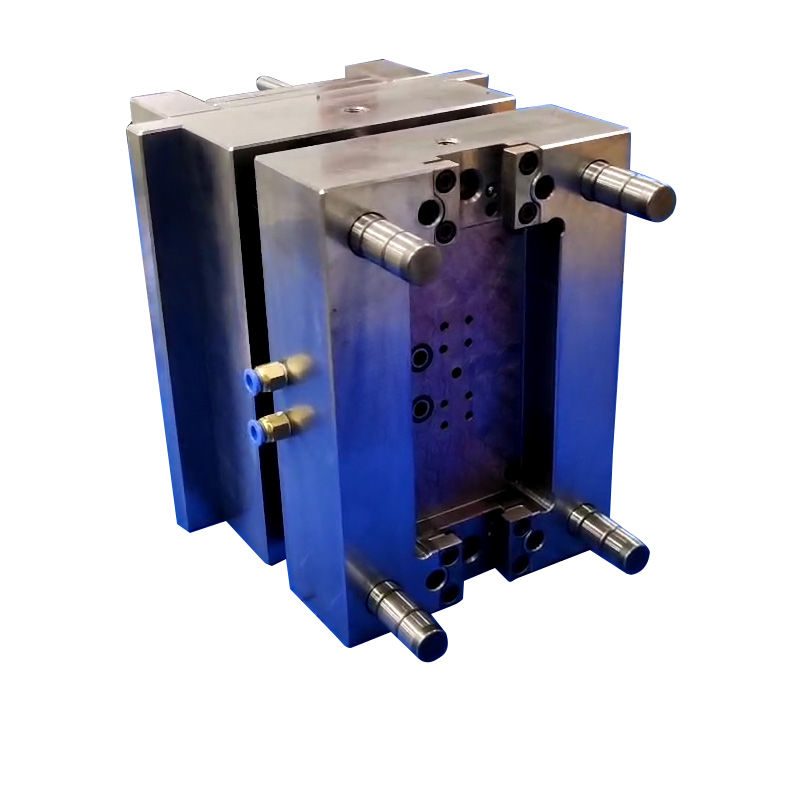
在注塑模具装配顺序规范的落地执行中,操作人员首先要核对顶出系统的图纸要求,逐一安装顶针、推板、复位杆等核心部件,做好注塑模具装配顺序规范要求的位置校准和紧固检查,避免出现松动位移。完成顶出系统的所有调试工作后,再开展合模作业,合模过程中缓慢调整施压力度,实时观察合模间隙是否均匀,确认没有部件干涉后再完全锁模。
严格遵循注塑模具装配顺序规范,落实“先装顶出再合模”的操作要求,既能从根源上避免零件因挤压受力不均而被压坏,减少残次品与零件损耗,也能大幅缩短后期调试周期,让模具快速进入稳定生产状态。同时,完善的注塑模具装配顺序规范还能延长模具的使用寿命,降低设备运维的隐性成本。
对于注塑企业而言,将“先装顶出再合模”的要求纳入注塑模具装配顺序规范,定期对操作人员开展规范培训,能让生产流程更高效可控,有效提升产品的良品率,是实现降本增效的重要操作准则。
下一篇:
Contact Us
手机
Website