注塑模具冷流道废料优化设计,减少料柄节省原材料
2026-10-14
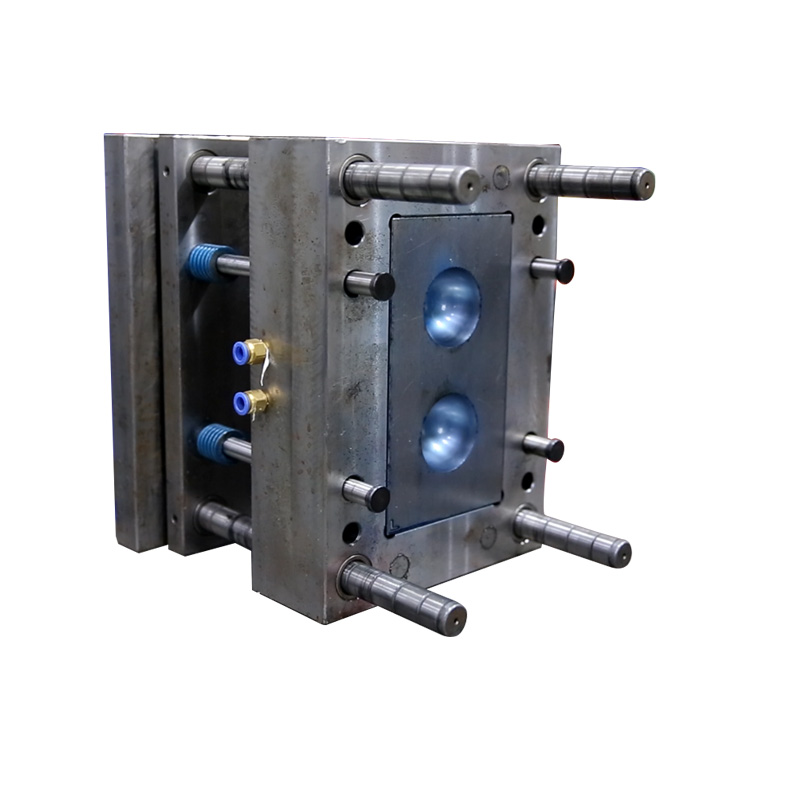
在注塑成型生产中,冷流道系统因无需额外加热、维护成本低等优势被广泛应用,但其产生的料柄等废料却常成为企业降本增效的“拦路虎”。如何通过注塑模具冷流道废料优化设计,减少料柄节省原材料,已成为行业技术升级的核心课题之一。
精准把控冷流道结构,直击废料痛点
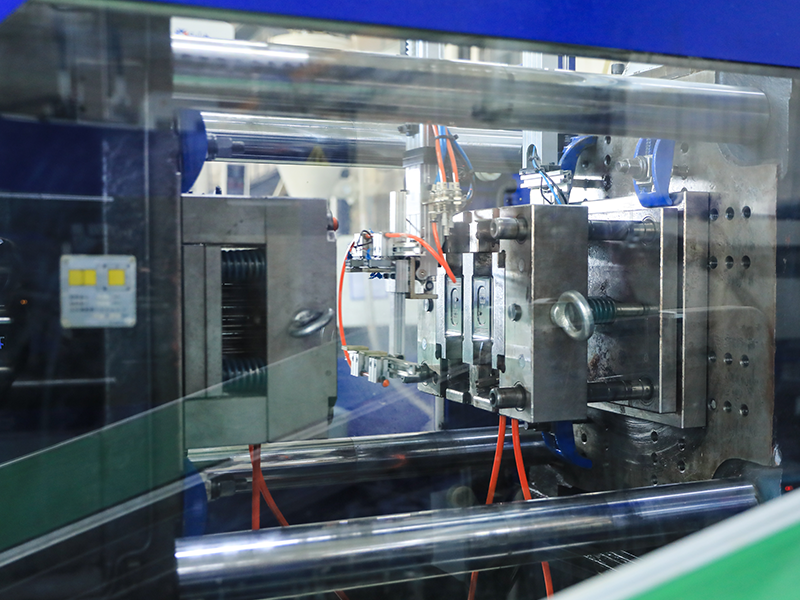
传统的冷流道模具在设计时,为保证熔体顺利充模,往往采用保守的流道尺寸和浇口参数,导致料柄厚度偏大、长度冗余。对此,优化设计需从冷流道的截面形状、尺寸公差及浇口结构入手:将流道截面优化为“梯形+圆弧”复合结构,既减少熔体流动阻力,又能降低料柄附着量;同时,通过模流分析软件模拟熔体流动轨迹,精准调整浇口位置与尺寸,避免因充模顺序偏差造成的料柄过度堆积。
以科学设计实现双重效益
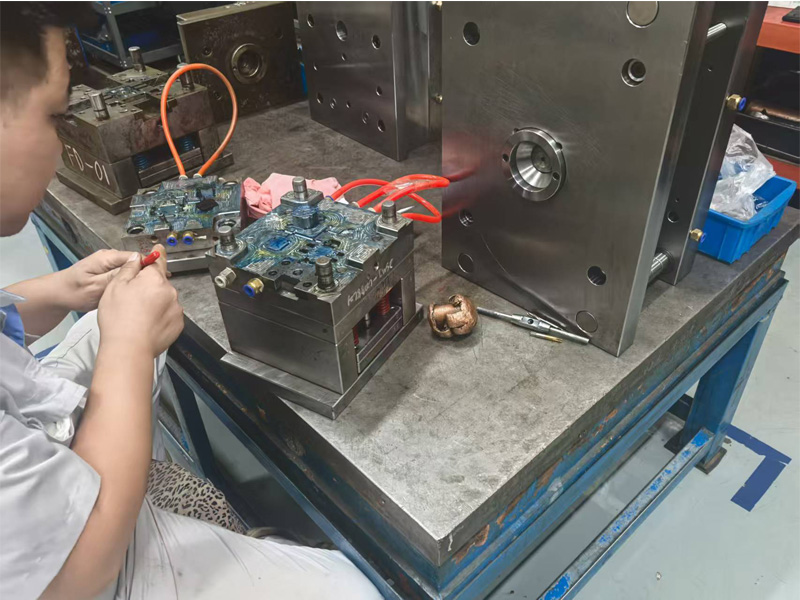
优质的注塑模具冷流道废料优化设计,减少料柄节省原材料方案,需兼顾生产稳定性与成本控制。例如,通过缩短流道长度减少熔体滞留,在保证充模压力的前提下降低料柄厚度;采用快换式浇口组件,可根据不同产品需求灵活调整浇口尺寸,避免因模具通用性不足导致的废料增加。某汽车零部件企业实践表明,经优化后的冷流道系统,料柄重量可降低30%-40%,单套模具年节省原材料成本超10万元,同时因废料减少,后处理环节的人工与设备消耗也显著降低。
持续优化助力绿色生产
在“双碳”目标推动下,制造业对资源利用率的要求持续提升。注塑模具冷流道废料优化设计,减少料柄节省原材料不仅是降本增效的技术手段,更是实现绿色生产的重要路径。建议企业结合自身产品特性,建立冷流道废料数据跟踪机制,持续迭代设计方案,让优化成果渗透到每一处生产细节,最终实现经济效益与环境效益的双赢。
通过系统的注塑模具冷流道废料优化设计,减少料柄节省原材料,企业不仅能突破成本瓶颈,更能在激烈的市场竞争中构建差异化优势,为可持续发展注入技术动能。
上一篇:
Contact Us
手机
Website