攻克塑料件熔接痕:不改模具,优化参数实现高效改善
2026-10-15
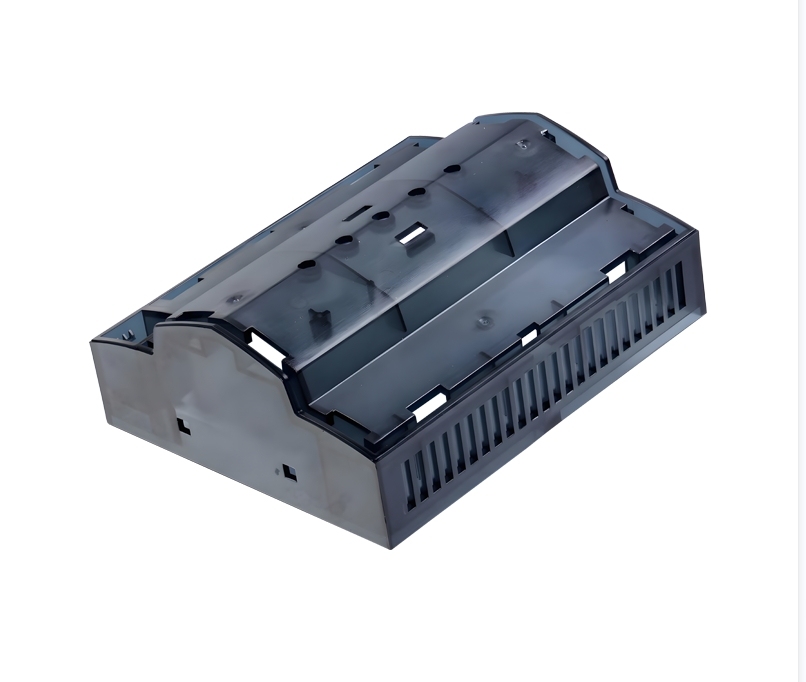
在塑料制品的生产中,塑料件熔接痕是一种常见且棘手的质量缺陷,它不仅影响产品的外观美感,还可能削弱产品的整体强度和耐用性。很多时候,企业会习惯性地考虑修改注塑模具来解决这一问题,但其实,通过巧妙优化成型参数,同样能有效改善塑料件熔接痕,且无需改动模具。
一、深入理解塑料件熔接痕的成因
塑料件熔接痕的形成,本质上是塑料熔体在型腔内流动过程中,不同流动前沿相遇时未能完全融合所产生的痕迹。其成因复杂,涉及注塑工艺、模具设计、材料特性等多个方面。其中,注塑工艺参数的设置对熔接痕的影响尤为显著。如注塑速度、温度、压力等参数不合理,会导致熔体流动不稳定,增加熔接痕产生的概率。
二、优化成型参数,精准攻克熔接痕
调整注塑速度:适当提高注塑速度,能让塑料熔体在模具型腔内的流动更加顺畅,减少不同流动前沿相遇时的速度差,从而降低塑料件熔接痕出现的可能性。但速度也不能过高,否则可能引发其它质量问题。
精准控制温度:合理调整注塑温度和模具温度。适当提高注塑温度,可降低熔体的粘度,使其流动性增强,更易融合。同时,保持合适的模具温度,能确保熔体在型腔内均匀冷却,减少因温差导致的熔接痕。
优化压力参数:保证足够的保压压力和时间,让熔体在冷却固化过程中能得到充分补充,减少因收缩不均产生的熔接痕。
三、持续优化与效果验证
在调整参数的过程中,需持续对塑料件进行检测和评估。观察熔接痕的长度、宽度和深度变化,以及产品整体质量,确保改善措施有效。若仍有问题,可进一步微调参数,直至达到理想的成型效果。
总之,塑料件熔接痕的改善并非只有修改模具这一种途径。通过深入分析熔接痕的成因,科学优化成型参数,就能在不改动模具的情况下,有效提升塑料制品的质量,为企业节省成本、提高竞争力。
Contact Us
手机
Website