注塑模具大水口模胚加工全流程解析:从下料至钳工装配核心工序
2026-10-15
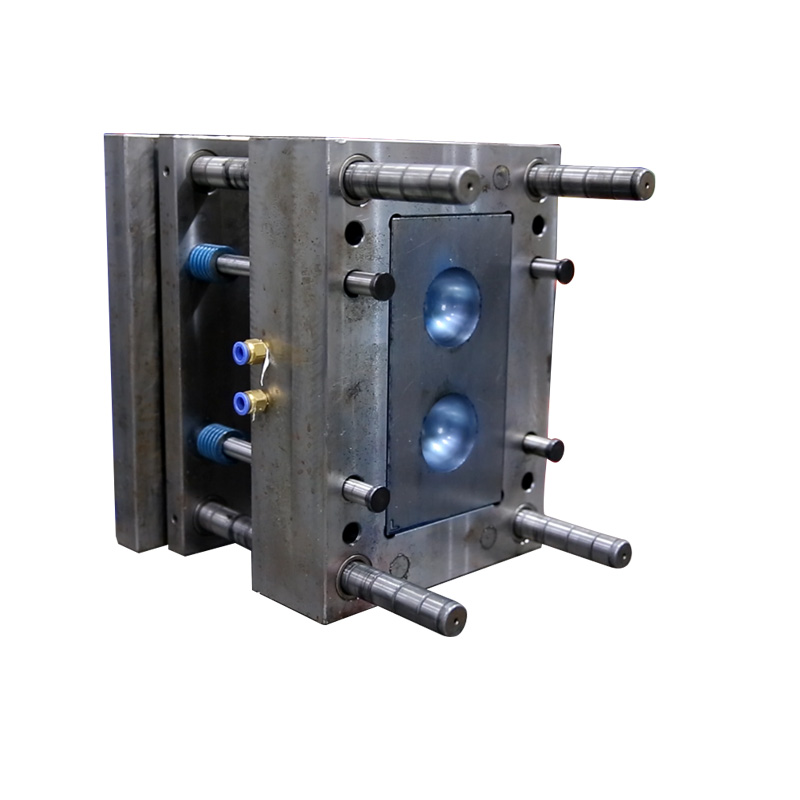
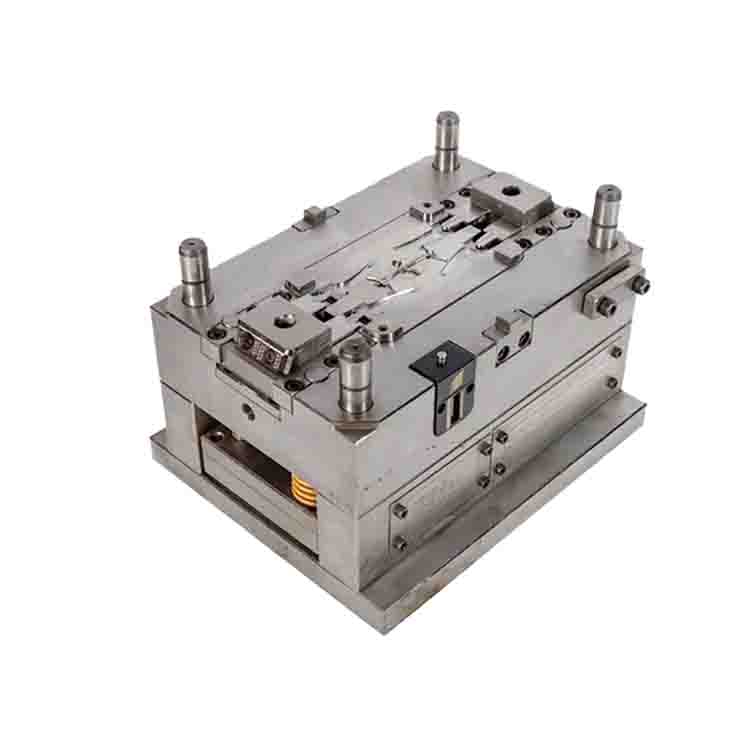
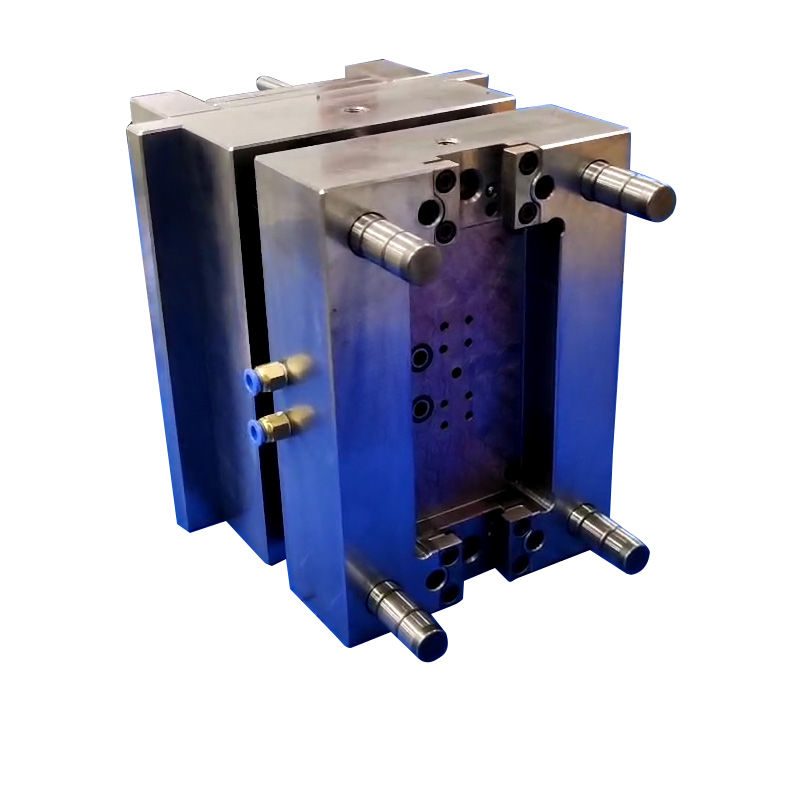
注塑模具的精度与使用寿命,很大程度上取决于大水口模胚的加工质量。大水口模胚作为注塑模具的核心骨架,其加工流程需遵循标准化工序,才能确保模胚与后续部件的适配性及成型稳定性。
大水口模胚加工始于下料工序。此阶段需根据设计图纸确认模胚的材质与规格,常见的模胚材料如P20、718等,通过切割设备将原料加工成所需毛坯尺寸,同时剔除毛坯表面的氧化层与杂质,为后续加工奠定基础。
粗加工是大水口模胚成型的关键步骤。利用铣床、磨床等设备,对毛坯进行初步切削,去除多余材料,形成模胚的大致轮廓。此过程中需严格控制切削参数,避免因切削力过大导致模胚变形,确保模胚各部位的尺寸误差在允许范围内,为后续精加工预留合理余量。
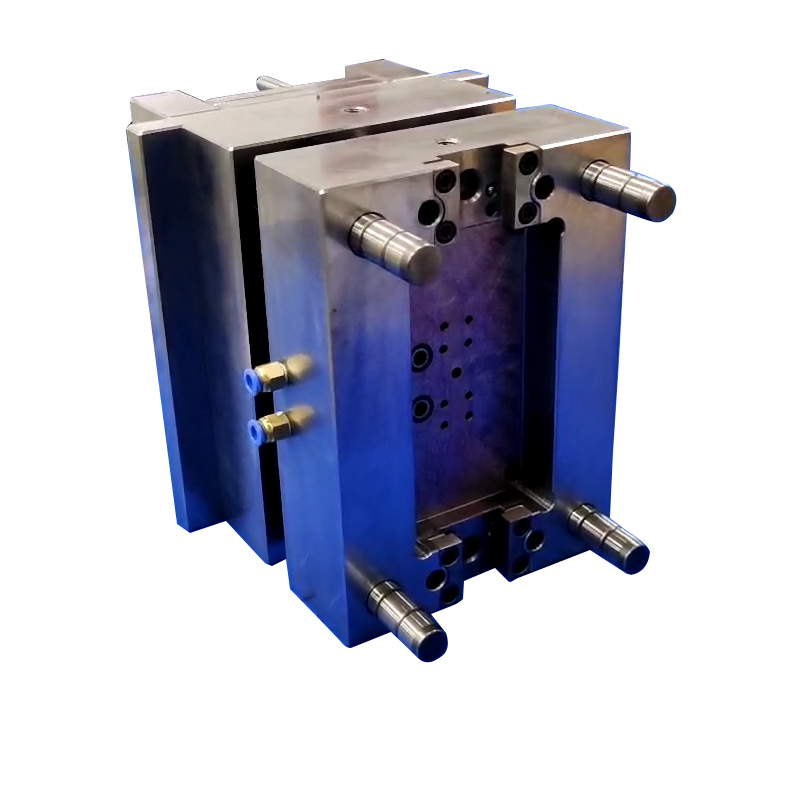
精加工环节直接决定大水口模胚的精度。通过高精度加工中心对模胚进行精细切削,重点处理模板的平面度、导柱导套孔的位置度等关键部位。此阶段需反复校验尺寸,确保模胚的平行度、垂直度等形位公差符合设计要求,让模胚的装配基准精准可靠。
钳工装配是大水口模胚加工的收尾工序。钳工需将加工完成的模胚与导柱、导套、顶针孔等部件进行组装,通过研磨、修配等方式调整部件间的配合间隙,确保各部件运动顺畅、定位准确。同时,对模胚表面进行抛光处理,减少成型过程中的摩擦力,延长注塑模具的整体寿命。
每一步工序都环环相扣,从下料的精准把控到钳工装配的细致调整,大水口模胚加工需严格遵循流程,才能为注塑模具的高效运行提供坚实保障,助力注塑产品的品质提升。
Contact Us
手机
Website