注塑模具氮化前去应力:把变形隐患挡在加工前
2026-10-19
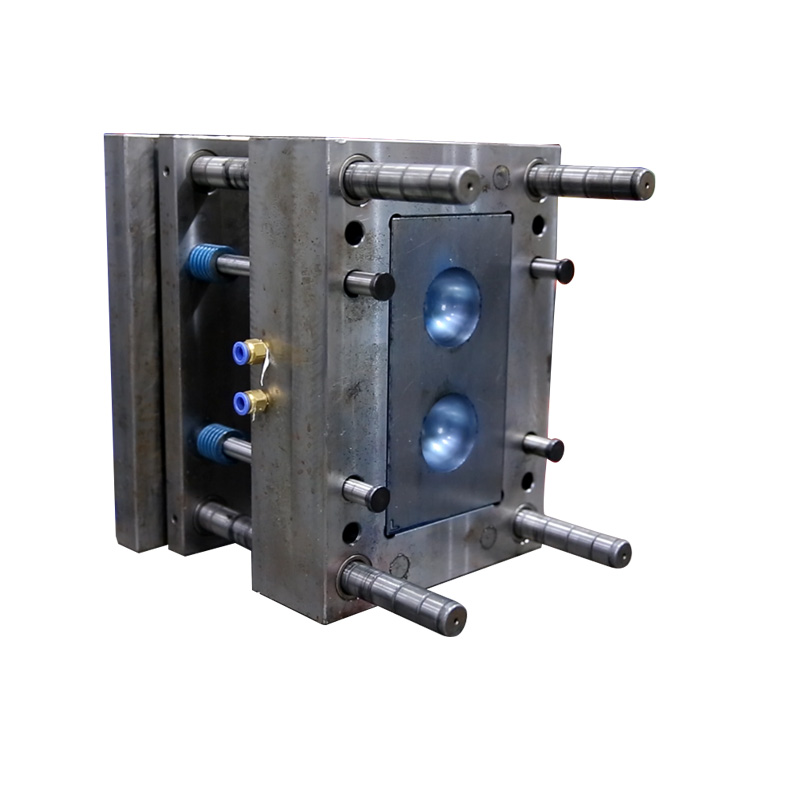
很多模具厂都遇到过类似困扰:注塑模具氮化处理后,后续精加工时突然出现尺寸超差,装模试模时型腔变形、顶出卡顿,反复调整仍难解决。其实问题的核心,就是氮化前未做好去应力处理。注塑模具氮化前去应力,防止后续加工变形尺寸跑偏,是保障模具精度的核心前置工序。
注塑模具从锻造、粗加工到半精加工,会积累大量内应力:锻造过程中的冷热交替、机械切削带来的应力集中,都会在模具内部形成隐形应力,若不及时释放,后续的氮化处理会进一步放大应力影响,最终导致加工时尺寸跑偏。对精度要求严苛的注塑模具而言,注塑模具氮化前去应力,防止后续加工变形尺寸跑偏,是规避质量风险的关键一步。
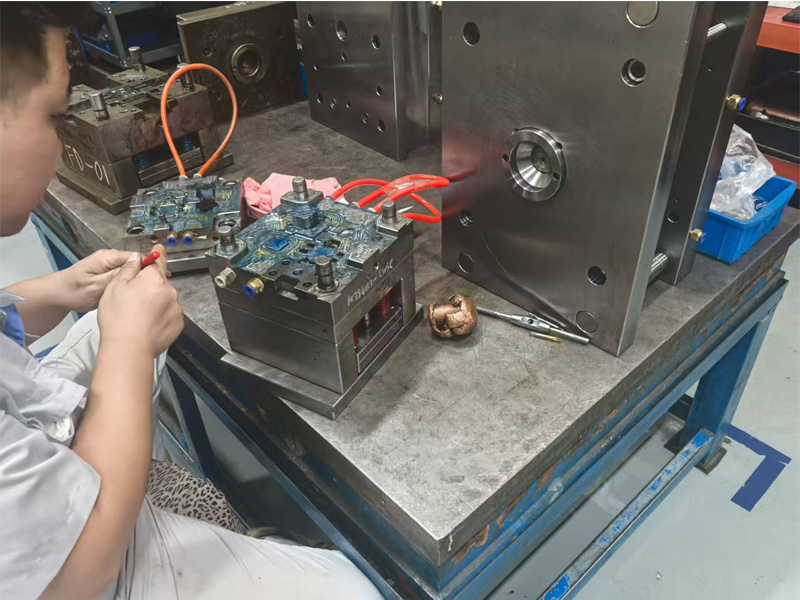
专业的去应力处理,是保障注塑模具氮化前去应力,防止后续加工变形尺寸跑偏效果的核心。常规做法是将模具升温至550-650℃保温数小时,再随炉缓慢冷却,这种方式能有效释放90%以上的内应力。此时再开展氮化处理,渗层分布更均匀,后续精加工时,型腔、镶件等关键部位的尺寸稳定性大幅提升,从源头杜绝加工变形与尺寸跑偏问题。
如今,注塑模具氮化前去应力,防止后续加工变形尺寸跑偏,已成为高精度注塑模具加工的标准流程。它不仅能减少精加工返工、避免氮化层报废,还能让模具使用寿命提升30%以上,有效降低注塑生产的不良率。不管是汽车零部件、电子外壳还是日用塑胶件的注塑模具,落实好注塑模具氮化前去应力,防止后续加工变形尺寸跑偏的工艺要求,就能轻松获得尺寸精准、性能稳定的优质模具。
下一篇:
Contact Us
手机
Website